

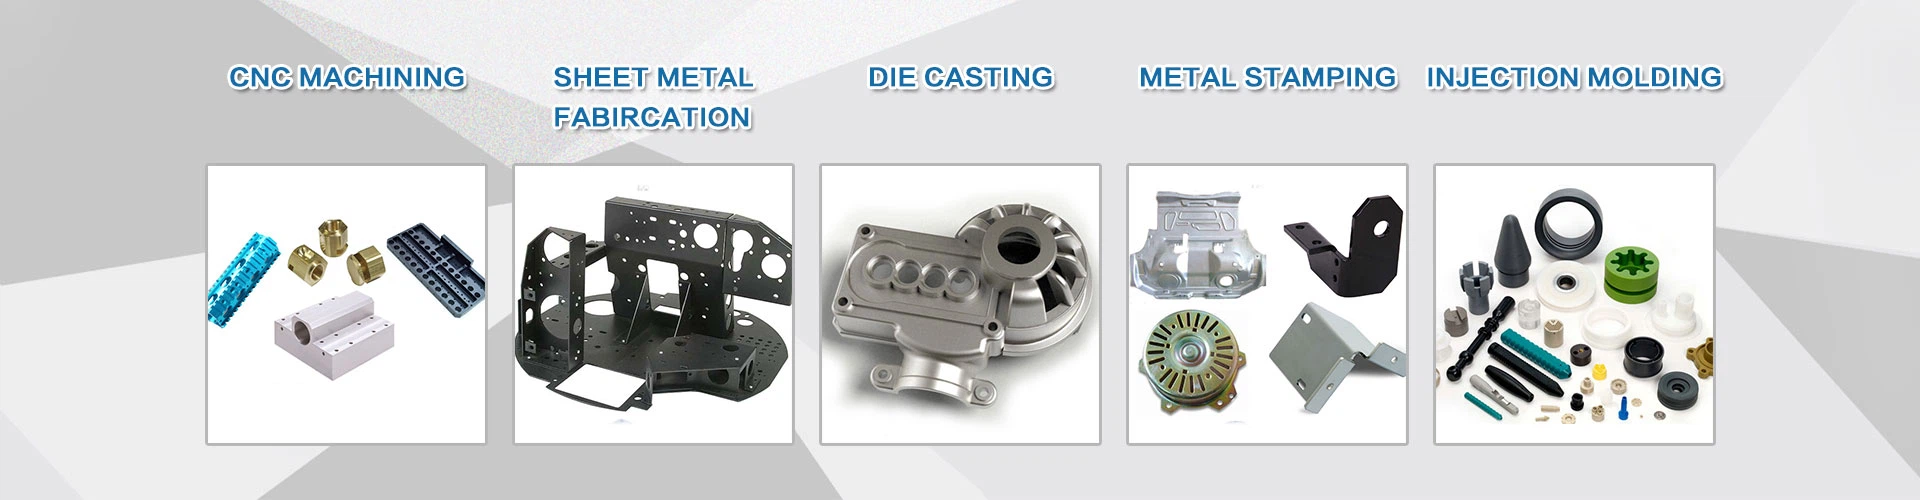
Obrada kontura za strojnu obradu mehaničkih dijelova
1. Tolerancija neoznačenog oblika treba zadovoljiti zahtjeve GB1184-80.
2. Dopušteno odstupanje neoznačene duljine je ±0.5mm.
3. Bez polumjera ugla R5.
4. Svi skošeni dijelovi bez bilješki su C2.
5. Oštri kutovi su tupi.
6. Oštri rub je tup, a oštrica i bljesak su uklonjeni
Površinska obrada strojno obrađenih dijelova
1. Na obrađenoj površini dijelova ne bi trebalo biti ogrebotina, abrazija i drugih nedostataka koji oštećuju površinu dijelova.

2. Površina obrađene niti ne smije imati nedostatke kao što su crna koža, neravnine, nasumične kopče i neravnine. Sve površine čeličnih dijelova koje treba bojati moraju biti očišćene od hrđe, kamenca, masnoće, prašine, prljavštine, soli i prljavštine prije bojanja.
3. Prije uklanjanja hrđe, koristite organska otapala, lužinu, emulgatore, paru itd. za uklanjanje masnoće i prljavštine s površine čeličnih dijelova.
4. Vremenski interval između površine koja se premazuje i temeljnog premaza nakon pjeskarenja ili ručnog uklanjanja rđe ne smije biti duži od 6 sati.
5. Površina zakovanih dijelova koji su u međusobnom kontaktu mora biti premazana bojom protiv hrđe debljine 30-40 μm prije spajanja. Preklopne rubove treba zatvoriti bojom, kitom ili ljepilom. Temeljni premaz oštećen strojnom obradom ili zavarivanjem treba ponovno premazati.


